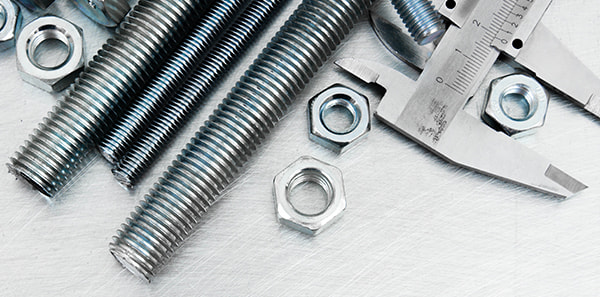

To nitter ankommer i den samme kasse og ser identiske ud: samme tråd, samme sort oxid-finish, samme kvalitet stempelstil på enden. Den ene er ASTM A193 Grade B7, den anden er Grade B16. Forskellen mellem dem kommer ned til et enkelt legeringselement og et ekstra trin i varmebehandlingsovnen, og den forskel afgør, om en varm flange stadig holder sin boltbelastning efter otte års drift.
The short answer
En konsekvens følger umiddelbart: B7 og B16 er ikke udskiftelige ved indkøbsskranken. Hvis en tegning kræver A193 B7, og en leverandør tilbyder B16 som en opgradering, er det en teknisk ændring, ikke en erstatning. Papirarbejdet, mærkningen og fællesberegningen skal alle stemme overens, før tappen går ind i flangen.
Klasse B7 er i det væsentlige AISI 4140/4142 stål: 0,38-0,48% kulstof, 0,80-1,10% chrom, 0,15-0,25% molybdæn, ingen bevidst tilsætning af vanadium. Klasse B16 holder kromniveauet, men tredobler groft molybdænet til 0,50-0,65% og tilføjer 0,25-0,35% vanadium.
Det vanadium er hele historien. Det danner fine, stabile karbider, der modstår forgrovning, mens stålet står ved temperatur i årevis. Fordi disse karbider bliver, hvor de blev sat, kan B16 hærdes hårdere og varmere end B7 og stadig opfylde det samme træk på 125 ksi. B7 er tempereret ved et minimum på 1100°F (593°C); B16 er tempereret mærkbart højere, almindeligvis i området 1150-1250°F (620-675°C).
Et varmere temperament blødgør normalt stål, så hvordan holder B16 sin styrke? Kemien er designet til at gøre det muligt. To knopper, der begge består en træktest ved stuetemperatur, kan opføre sig meget anderledes efter fem år ved 900°F, og det er det hul, specifikationen forsøger at lukke.
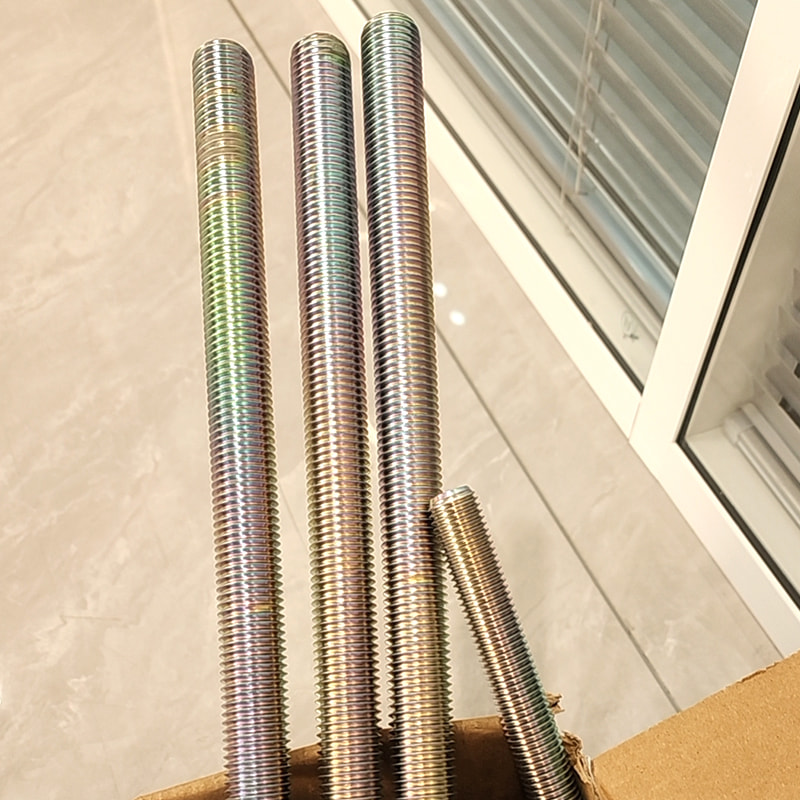 3/4"×10" B7-legeret stålgevindstænger leverer enestående styrke, temperaturbestandighed og korrosionsbeskyttelse i én pålidelig fastgørelse. Uanset om du sikrer... Se produkt →
B7 forbliver volumengraden med en bred margin, og indkøbsreglerne omkring det, herunder dokumentationsforventninger til olie- og gasrørsarbejde, er dækket i denne B7 gevindstangskvalitet og valgguide .
Begge kvaliteter skal nå en trækstyrke på 125 ksi og et udbytte på 105 ksi op til 2-1/2 in, med en hårdhedshætte på 321 HBW (35 HRC). Momenttabeller for de to kvaliteter er derfor tæt på identiske.
Vanadium plus en højere anløbstemperatur bremser tabet af boltforspænding. Dette er en krybe- og afslapningsejendom, og den dukker aldrig op på et rumtemperaturcertifikat.
B16 har typisk en pristillæg på 15-35 % og produceres ofte pr. varmeparti, mens B7 er lagerført i dybden i UNC og metriske diametre.
Værdier afspejler ASTM A193 minimumskrav og bredt accepteret industripraksis; hot-service lofter er teknisk vejledning snarere end kodemanderede grænser.
En varm flange fejler sjældent, fordi tappen knækkede. Det mislykkes, fordi tappen langsomt strakte sig, pakningen mistede kompression, og leddet begyndte at græde. Begge klasser starter med samme preload, så spørgsmålet er, hvor meget af den preload overlever. B7 og B16 følger hinanden tæt gennem omkring 700°F og divergerer derefter hurtigt.
700°F
800°F
900°F
1000°F
B7 B16
Søjler viser et illustrativt indeks for bevaret forspænding (100 = fuld initial forbelastning) for at gøre tendensen synlig. Virkelig samlingsadfærd afhænger også af pakningstype, samlingsstivhed, initial boltspænding og flangerotation.
Two practical readings come out of this. For det første sidder crossoveren mellem 800°F og 900°F, hvilket matcher feltvanen med at specificere B16 til varm genopvarmningsdamp, hydrobehandlingsreaktorer og brintservice. For det andet, hvis en samling ved 850°F allerede er utæt og genopretter hver nedlukning, gør ændring af tapkvaliteten mere for dig end at stramme momentværdien. Også værd at bemærke: B7 udsat over sin tempereringstemperatur er permanent blødgjort og bør ikke genbruges, uanset hvor godt det ser ud efter rengøring.
Disse to kvaliteter deler ikke markedet ligeligt. Den illustrative fordeling nedenfor viser, hvor højtemperatur-A193-boltebehovet koncentreres, og hvorfor krav til valg af kvalitet varierer så meget fra det ene projekt til det næste.
Segmenter er et omtrentligt industriestimat til illustration, ikke en målt markedsundersøgelse.
B7 dominerer den køligere ende af hvert af disse segmenter: forsyningsrør, klasse 150 til 600 flanger, ventilkapper og generel vedligeholdelse af anlæg. B16 koncentrerer sig, hvor designere er bekymrede for afslapning i løbet af en 20-årig levetid, hvorfor det dukker uforholdsmæssigt op i hydroprocessing, varm damp og højtryksbrintkredsløb, selvom det repræsenterer en lille andel af den samlede tonnage.
Under ca. 800°F med en standardpakning er B7 normalt tilstrækkeligt. Over 800°F, eller hvor tæthed skal overleve gentagne termiske cykler, er B16 det sikrere ingeniørvalg.
Hvis linjelisten eller tegningen kalder A193 B7, kræver levering af B16 skriftlig ingeniørgodkendelse. Karakterstemplet på stutteriet skal stemme overens med attesten og tegningen.
Til sur service er valget B7M med et maksimum på 235 HBW og 100% hårdhedstestning, eller en austenitisk kvalitet såsom B8M. For sub-zero service er svaret A320 L7 eller L7M. B16 does not solve either problem.
A194 Grade 2H er den sædvanlige parring med B7; over omkring 800-850°F, er A194 Grade 7-møtrikker almindeligvis specificeret med B16-bolte. Valg af belægning er en separat temperaturbeslutning, der er beskrevet nedenfor.
B16 tilføjer en præmie på 15-35 % og sender ofte fra et dedikeret varmeparti, så tidsplanrisikoen er reel. For ikke-standard længder, speciel hovedgeometri eller et proprietært knopmønster er en tilpasset fremstillingsrute normalt hurtigere end at jage efter en katalogvare, og vores OEM og ODM fastgørelsesservice dækker over tegningsbaseret produktion.
Karaktervalg er kun halvdelen af købet. Møtrikken skal være hårdere end tappen, så gevindafisolering ikke bliver fejltilstanden, og belægningen skal overleve samme temperatur som tappen. Det er her en teknisk korrekt B16 stud stadig kan fejle i service.
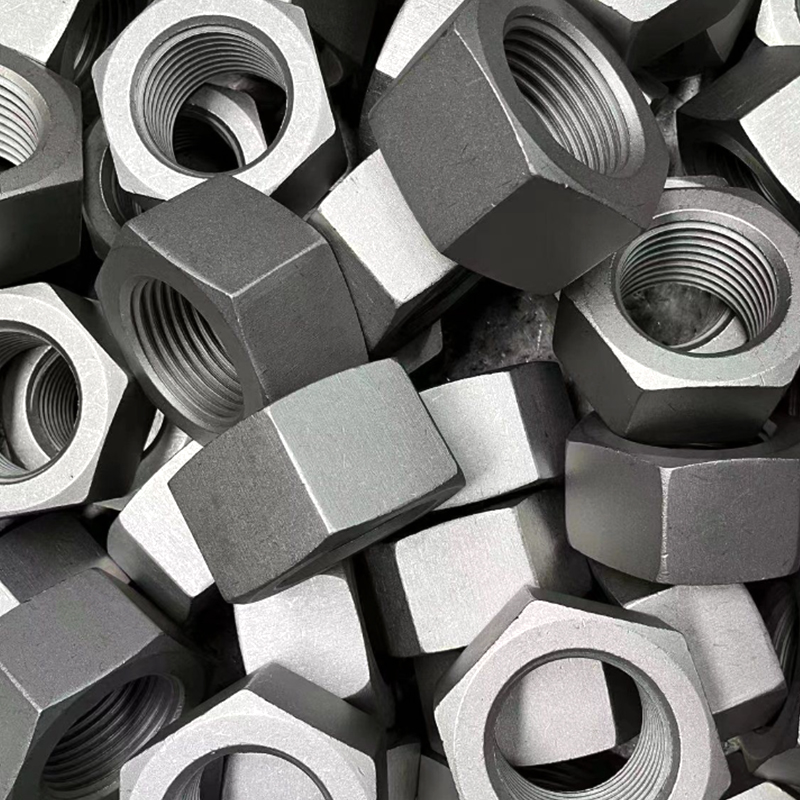 ASTM A194 B7 sorte tunge sekskantmøtrikker ASTM A194 B7 sorte tunge sekskantmøtrikker are high-strength, heavy-duty hex nuts specifically engineered to pair with ASTM A193 B7 alloy steel bolts in high-temperature and hi... Se produkt →
A194 Grade 2H møtrikker er bratkølet og hærdet til en højere hårdhed end de stifter, de bærer, hvilket er grunden til, at B7 studs med 2H møtrik kombination er så almindelig. Over ca. 800-850°F bruges Grade 7-møtrikker typisk, så møtrikken ikke bliver det svage led. Belægningsgrænser er lige så konkrete: PTFE-baserede belægninger bruges generelt op til omkring 500°F, og varmgalvanisering undgås ved kontinuerlig drift over ca. 400°F, fordi zink og jern interdiffunderer, og belægningen nedbrydes. Over disse temperaturer er sort oxid eller en blank legeringsoverflade med et passende smøremiddel den realistiske mulighed.
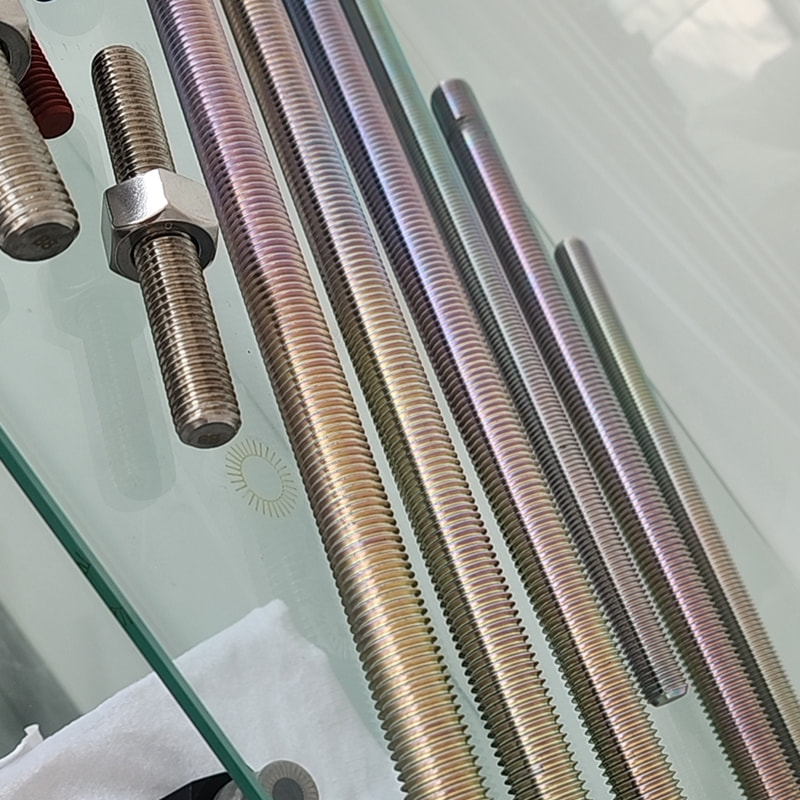 Legeret stål M27*300 PTFE / Dacromet Coating B7 gevindstænger Legeret stål M27×300 PTFE/Dacromet Coated B7 gevindstænger kombinerer højtemperaturstyrke med avanceret korrosionsbeskyttelse. Om sikring af kritiske flanger på af... Se produkt →
Belægning og smøremiddel ændrer også forholdet mellem moment og forspænding. En tap med en Dacromet- eller PTFE-finish når en given forspænding ved et meget lavere skruenøglemoment end en tør, sort-oxid tap. Når du ændrer finishen, skal du kontrollere drejningsmomentværdien igen mod ASME PCC-1 i stedet for at genbruge tallet fra det forrige projekt.
Hvis samlingen løber under omkring 800°F, og specifikationen kræver B7, skal du købe B7 og bruge forskellen på korrekt opboltningsprocedure. Hvis samlingen bliver varmere, cykler termisk eller har en historie med utæthed mellem vendinger, køber vanadium og højere anløbstemperatur i B16 dig noget målbart: boltbelastning, der stadig er der i år ti. De to kvaliteter deler en styrkeklasse og et momenttabel, men de deler ikke en levetid ved temperatur, og det er forskellen, der betyder noget.
 XD110 Universal Rope Braiding Machine med flad og rund form
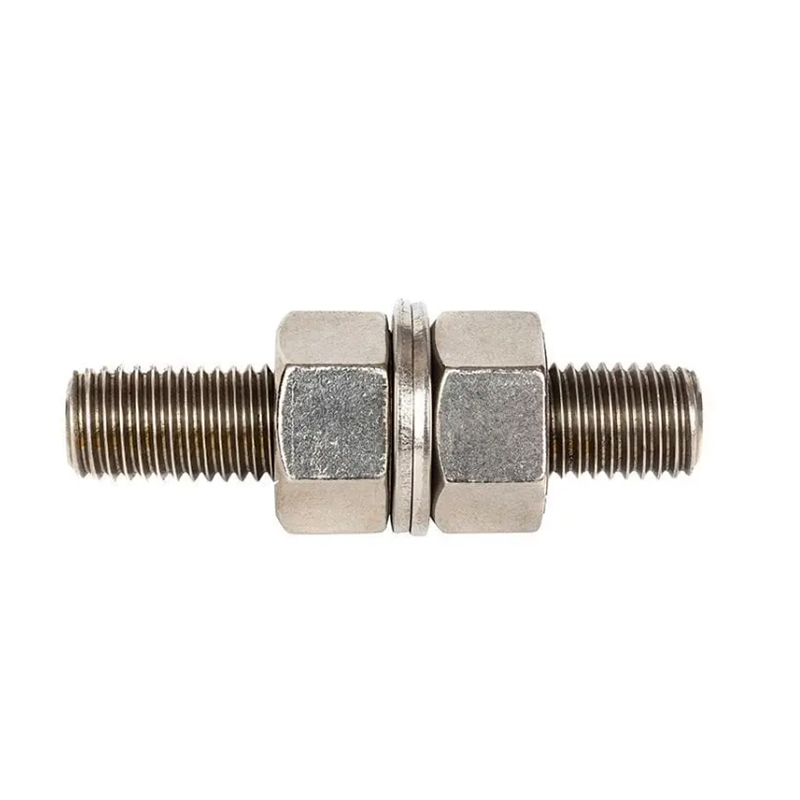 1-8 UNC *5" Legeret stål ASTM A193 B7 gevindstænger, klasse L7 gevindbolte
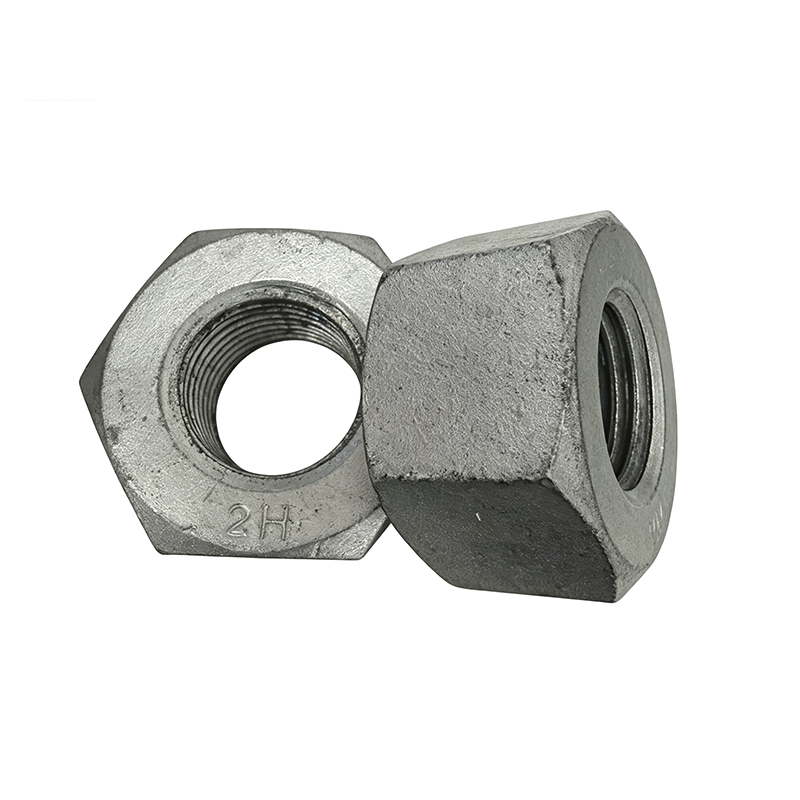 ASTM A194 B7 sorte tunge sekskantmøtrikker
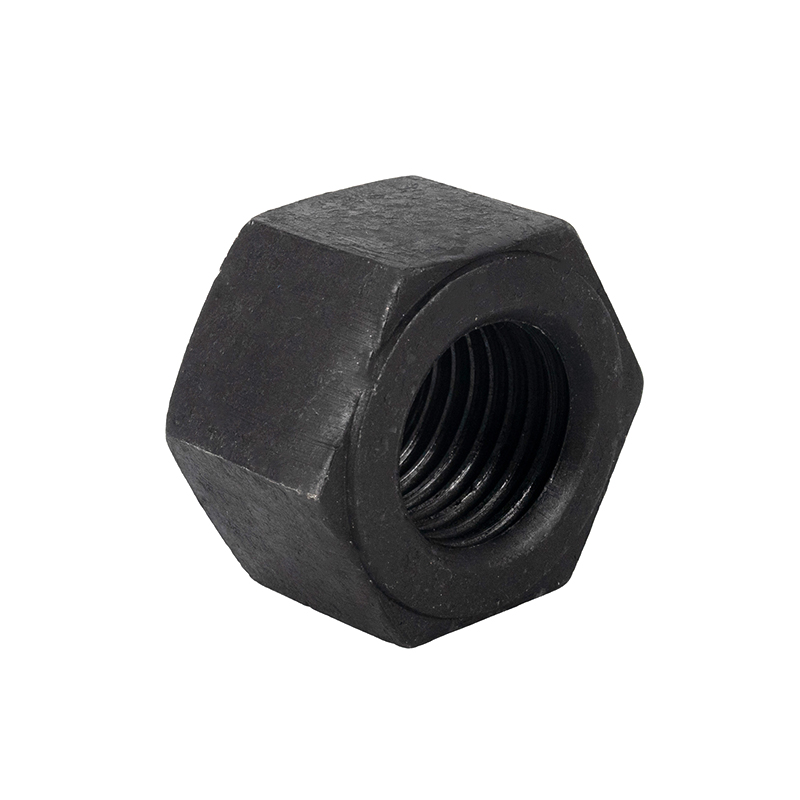 ASTM A194 B7 sorte tunge sekskantmøtrikker
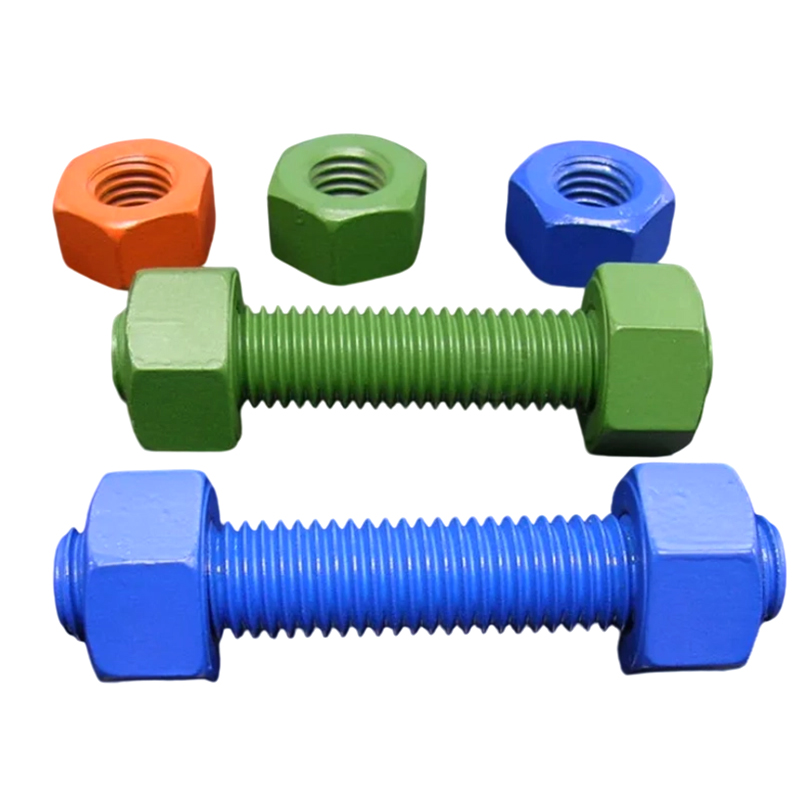 Legeret stål M27*300 PTFE / Dacromet Coating B7 gevindstænger
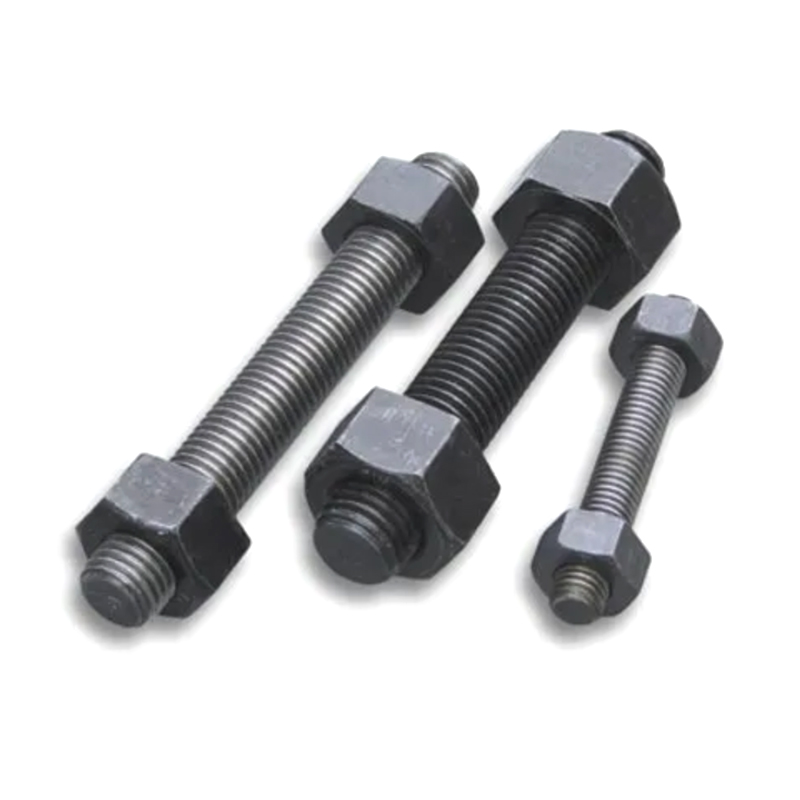 1-8 UNC *5" Legeret stål ASTM A193 B7 gevindstænger
 Kontaktoplysninger
 Address