
En fabrikant ringer på en fredag: en 12 meter stålsøjle lander på en bundplade, der allerede er boret i 3/4-10 huller, fundamentet er støbt og hærdet i tre uger, og ankerskemaet på tegningen lyder stadig "indstøbt". Intet om bolten ændres. Alt om ankerfamilien skal.
Det er den normale form for problemet. De fleste forankringsfejl er specifikationsfejl snarere end belastningsfejl. Et 3/4-tommers kileanker sat ind i et hul, der er boret en millimeter overstørrelse, giver afkald på en målbar del af dets spændingskapacitet, før momentnøglen tages op, og en betonskrue drevet med et slidt SDS-bit skærer et gevind, der aldrig helt går i indgreb med underlaget. At vælge mellem typerne af betonankerbolte er virkelig at vælge de tolerancer, dit mandskab skal holde, det inspektionsregime, du vil blive målt på, og prisen pr. installeret anker frem for prisen pr. styk.
Det korte svar: støbte ankerbolte - L-bolte, J-bolte og hovedstænger til ASTM F1554 - forbliver den billigste og stærkeste løsning, mens betonen stadig er åben. Når hældningen er hærdet, udfører fire efterinstallerede familier næsten alt arbejdet: drejningsmomentkontrollerede kileankre, muffeankre, betonskruer og klæbeankre. Kun drejningsmomentkontrollerede ekspansionsankre og klæbeankre er generelt kvalificerede til revnet beton og seismiske kategorier, så på et projekt, der er underlagt ACI 318 Kapitel 17, er alt andet en ikke-starter, uanset hvad emballagen hævder.
Familierne adskiller sig i et grundlæggende spørgsmål: hvordan flytter ankeret lasten ind i betonen - ved leje, ved friktion, med en mekanisk nøgle eller ved kemisk binding? Enhver anden egenskab, lige fra hultolerance til om ankeret kan fjernes og genbruges, følger af det svar.
Sæt før eller under udstøbningen, så betonen selv bliver belastningsvejen. L-bøjninger, J-bøjninger og hovedstænger i F1554 Grade 36, 55 eller 105 dækker de fleste søjlebaser; varmgalvanisering håndterer udendørs eksponering. Intet efterinstalleret matcher kapaciteten pr. dollar, men der er nultolerance for en layoutfejl, når først betonen sætter sig.
En clips udvider sig mod borehullets væg, når møtrikken tilspændes. Todelt design, installation gennem hul, den bredeste godkendelsesbase af ethvert mekanisk anker. Det kræver også den strammeste hultolerance i familien - omkring en halv millimeter på den nominelle borediameter - plus generøs kantafstand for at udvikle fuld kapacitet.
En slidset bøsning udvider sig, når bolten spændes, så belastningen spredes over en længere hullængde. Mere tilgivende af et overdimensioneret hul end en kile, og bolten kan fjernes og geninstalleres. Kapaciteten falder hurtigt ved lav indstøbning, hvilket gør det til et let-til-medium pligtvalg til stativer, gelændere og MEP-støtter.
Indvendigt gevind, sæt i plan med et indstillingsværktøj og belastes derefter med en bolt eller gevindstang. Hurtig, billig og den mest følsomme af alle typer til hulrensning. Forskydningsankre er ikke kvalificerede til revnet beton, så de hører hjemme på statiske, lavkonsekvensbefæstelser: rørophæng, skiltning, kabelbakke.
Ankeret skærer sit eget gevind i betonen. Installationen tager sekunder, der er ingen ekspansionskraft, der skubber mod en nærliggende kant, og den kan bakkes ud med en fatning. Den har brug for et hul inden for en halv millimeter fra nominel og en ren boring i fuld dybde; støv tilbage i hullet kan koste mere end halvdelen af den testede kapacitet.
Bond bærer belastningen ind i underlaget, og "ankeret" er ofte blot et stykke kontinuerligt gevindstang eller en armeringsdyvel i et indsprøjtet hul. Højeste kapacitet pr. millimeter indstøbning, laveste belastning på nærliggende kanter og familien, der håndterer tæt på kant og revnede forhold mest pålideligt. Afvejningerne er hærdningstid, substrattemperaturgrænser og streng hullerengøring.
Pladsstøbt arbejde kommer normalt til en bøjet stang frem for en katalogfastgørelsesanordning: 3/4-10 eller M20, varmgalvaniseret, bestilt til ASTM F1554 Grade 36 for generelle søjlebaser og Grade 55, hvor designet kræver mere. Bøjningsgeometrien betyder lige så meget som karakteren, fordi krogen skal udvikle stangen uden at knuse betonen umiddelbart omkring den.
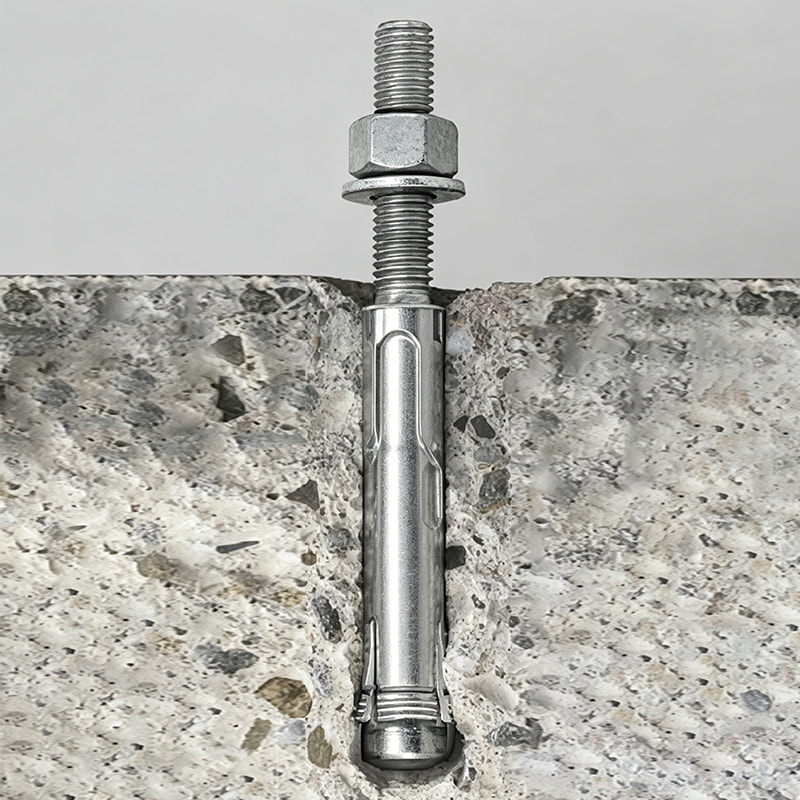 ASTM F1554 Varmgalvaniseret kulstofstål Ankerbolt Indstøbt fundamentbefæstelse med synlig gevindende, velegnet til strukturel forankring og konstruktionsfastgørelse, hvor forankring med bøjet stang og galvaniseret korrosionsbeskyttelse har betydning. Se produkt →
Nedenstående sammenligning opstiller de seks familier på de variabler, der faktisk afgør en beslutning om stedet: hvad borehullet skal holde, hvor meget spænding ankeret udvikler, om det kan komme ud igen, om det er lovligt i revnet beton, og hvad det koster at installere.
To kolonner fortjener opmærksomhed. Hultolerance driver efterbearbejdning: Et kileanker i et overdimensioneret hul kan ikke reddes med ekstra drejningsmoment, og den praktiske løsning på stedet er at øge en diameter eller skifte til et kemisk anker. Kvalifikation af revnet beton er en binær port snarere end en præference - hvis ingeniøren har markeret grundmaterialet som revnet, må kun godkendte ekspansions- og klæbeankre overhovedet bruges.
Indstøbningsdybde er den mest kraftfulde håndtag i ankervalg og den, der oftest er værdikonstrueret væk. Nedenstående diagram viser et vejledende kapacitetsindeks for et 12 mm drejningsmomentstyret kileanker i 30 MPa urevnet beton, efterhånden som den effektive indstøbning øges.
Forholdet er ikke lineært, og det er pointen. Flytning fra 60 mm til 100 mm effektiv indstøbning tilføjer ca. 60 procent mere kapacitet for en boretid, der vokser med et par sekunder. Trimning af indstøbning fra 100 mm tilbage til 60 mm for at spare et længere bor skifter fejltilstanden fra et duktilt stålbrud til et pludseligt udtræk af betonkegle, hvilket er forskellen mellem en inspektionsnotat og en hændelsesrapport.
De ægte skjulte tal er kantafstand og mellemrum. Et anker placeret 100 mm fra en fri kant kan kun levere halvdelen af katalogkapaciteten, og to ankre tættere på hinanden end tre gange indstøbningsdybden interagerer med hinanden og kan miste 30 til 50 procent hver. Disse to figurer vises sjældent på en ankerplan, og de forklarer, hvorfor en prøvebelastningstest lejlighedsvis fejler på et anker, der var installeret nøjagtigt til dataarket.
Forbruget af betonankre er ikke jævnt fordelt. Opdelingen nedenfor afspejler, hvor volumen sidder og, mere nyttigt, hvilke sektorer der tolererer hvilke installationsmetoder.
Eftermontering og reolarbejde er der, hvor de efterinstallerede familier tjener deres andel, fordi betonen allerede eksisterer, og ingen vil bryde den ud for at indstøbe en stang. Infrastruktur holder støbt i toppen, fordi en 2 mm placeringsfejl i et broleje ikke er noget, en klæbepatron kan rette.
Rækkefølgen betyder mere end mærket. Det samme anker monteret med den forkerte bit eller i et hul, der aldrig blev renset, opfører sig som et andet og svagere produkt. Rækkefølgen af operationer nedenfor er, hvad en inspektør vil rekonstruere, hvis noget fejler.
Trin tre og fire tegner sig for de fleste webstedsfejl. Et hul, der er boret med en slidt bit, er konisk, så ekspansionsklemmen kontakter kun toppen af boringen; et hul, der blæses ud med en snavset kompressor, skubber olietåge ind i den samme boring, som klæbemidlet skal binde til. Begge fejl er usynlige efter installationen, og begge viser sig i en prøvebelastningstest.
En detalje, der bliver overset ved støbt arbejde, er, at stangen kun er halvdelen af en samling. Tunge sekskantmøtrikker, der matcher stangkvaliteten, er det, der rent faktisk udvikler forspændingen, og en møtrik med den forkerte prøvebelastning forvandler en korrekt specificeret F1554-stang til et uklassificeret led.
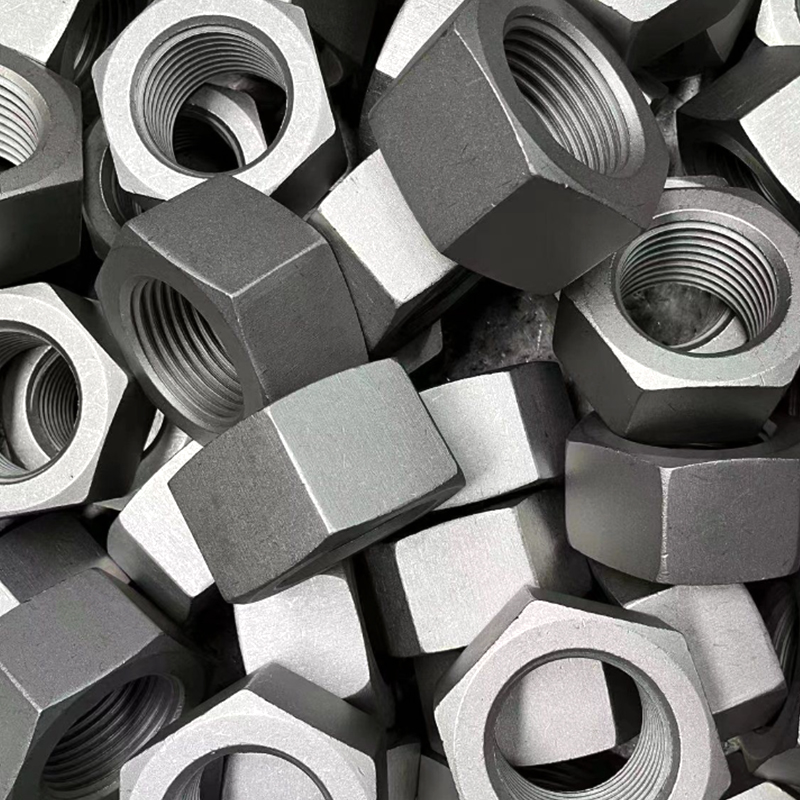 ASTM A194 B7 sorte tunge sekskantmøtrikker Højstyrke tunge sekskantmøtrikker matchet til A193 B7 bolte til højtemperaturflangesamlinger, der hjælper med at opretholde forspænding i trykrør og petrokemisk service. Se produkt →
Enhedspris og installeret pris er forskellige tal, og kun én af dem hører hjemme i et budget. Arbejdskraft, boretid, inspektion og sandsynlighed for omarbejdning flytter alt sammen rangeringen.
En bøjet F1554-stang vinder direkte på materialeomkostninger, men kun hvis tidsplanen tillader, at den placeres før hældningen. Bestilles sent, bliver det den dyreste mulighed på listen.
Betonskrues for light duty, wedge anchors where an approval is mandatory. Both install in under a minute, which is where the real saving sits.
Selvklæbende ankre når på trods af den højeste enhedspris den højeste kapacitet pr. millimeter indstøbning og de korteste kantafstande.
Kløften mellem familier er for det meste arbejdskraft og risiko. Et kasseret anker koster mange gange sin enhedspris at udbedre, fordi fixet normalt betyder at bore et større hul, skære og svejse en bundplade eller flytte et beslag. På højvibrationsudstyr forbliver det billigere ekspansionsanker, der skal kontrolleres igen hvert halve år, sjældent billigere i længere tid.
Eftermonteringsarbejde trækker også ikke-standarddele ind - længere stænger, speciel hovedgeometri, engangsbelægninger - som normalt håndteres gennem en OEM/ODM-program snarere end en katalogbestilling, og den samtale er værd at starte før det første anker er boret, ikke efter.
Hvor designet bruger kontinuerligt gevindstang som den klæbende ankerstang, almindeligt for eftermonterede dyvler og maskinforankring, bestilles stangen normalt til ASTM A193 B7 eller A320 L7 i stedet for som en almindelig kommerciel bolt, så stålkvaliteten matcher resten af samlingen.
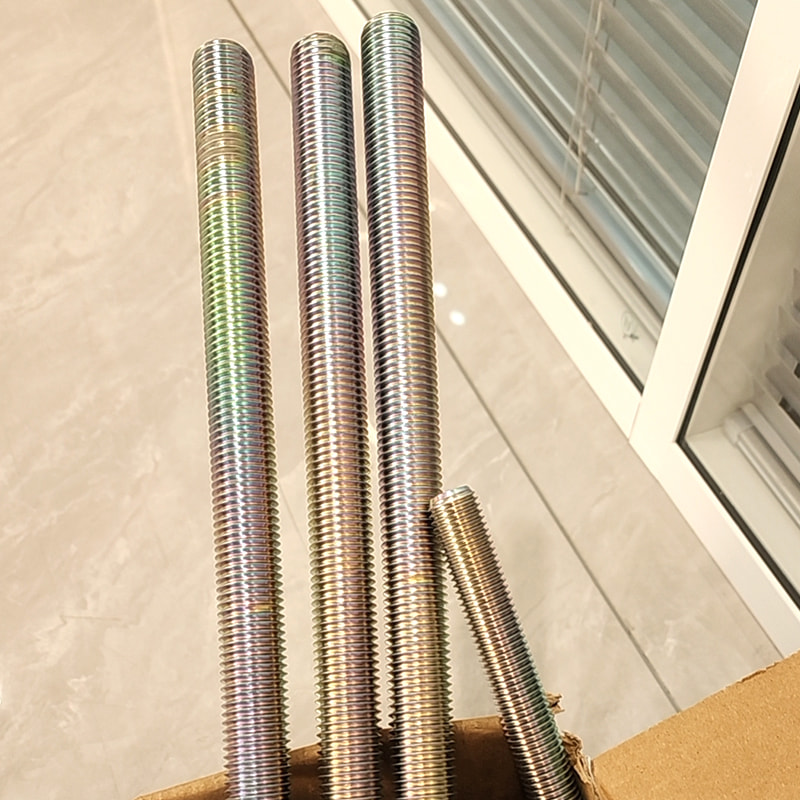 3/4 x 10 tommer ASTM A193 B7 gevindstang Gevindstang af højstyrkelegering til flanger, konstruktionsstål forankring og tungt maskineri; tilbydes i zink, sort oxid eller varmgalvaniseret finish. Se produkt →
I Nordamerika falder post-installerede ankre i beton ind under ACI 318 Kapitel 17. Kapitlet er ligeglad med, hvad emballagen siger; det peger på godkendelsesdokumenterne.
Udendørs og nedvaskede miljøer bestemmer finishen længe før de bestemmer ankertypen. Varmgalvanisering og zinkflage-belægninger opfører sig meget anderledes over en tyve-årig designlevetid, og parring af rustfri stålmøtrikker med galvaniserede stænger i et vådt miljø inviterer til galvanisk angreb på præcis det punkt, hvor belastningen overføres. En praktisk oversigt over belægningsadfærd er samlet i denne guide til valg af bolt overfladebehandling .
Vælg familien før varenummeret. Hvis betonen stadig er åben, er en bøjet F1554-stang den billigste kapacitet, du kan købe, og den eneste nødvendige disciplin er layoutnøjagtighed. Hvis støbningen er hærdet, skal du vælge mellem ekspansion, skrue- og klæbeankre på revnet-beton-status, hultolerance, dit mandskab virkelig kan holde, og omkostningerne ved at få et anker forkert - så køb stangen og den matchende møtrik som én samling, ikke som to separate linjeposter.
 M6*100 Legeret stål, sort fosfatbelagt knapskruer
 Forzinket kulstofstål sekskantet knaphovedbolt
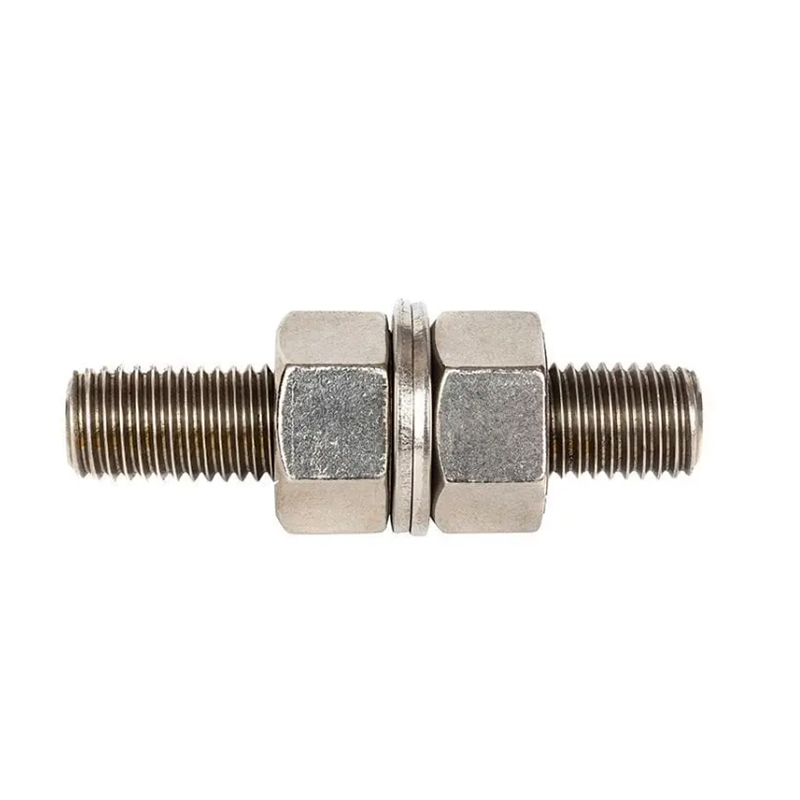 1-8 UNC *5" Legeret stål ASTM A193 B7 gevindstænger, klasse L7 gevindbolte
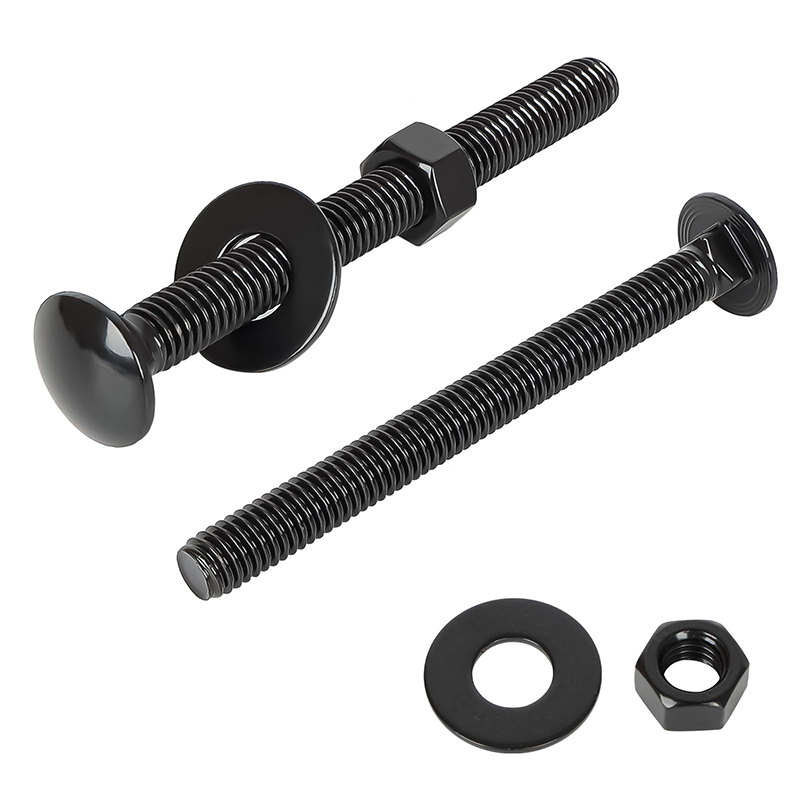 Varmgalvaniseret kulstofstål vognbolt
 Sekskantet donkrafts skruestænger
 XD110 Universal Rope Braiding Machine med flad og rund form
 Kontaktoplysninger
 Address