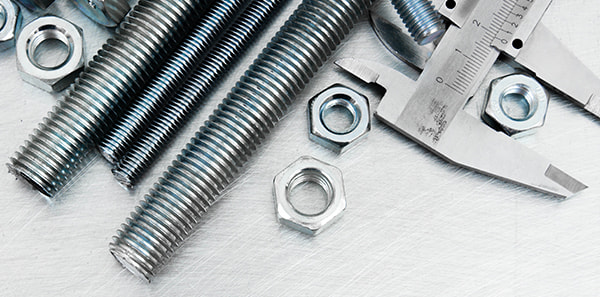

En indkøbsordre går ud på "16 mm rundstang, en ende gevind, 4,8 m lang". Stængerne ankommer, gaffelspidserne passer ikke til gevindet, og når spændeskruerne er viklet helt ind, bliver hver stang 30 mm kort. Denne sekvens er den daglige virkelighed i handel med afstivningsstang: stålet er sjældent problemet, grænsefladerne er det.
Stangafstivning er en af de mindst glamourøse dele af en strukturel pakke, men den afgør, om en portalramme forbliver firkantet, om en rørstativ tager vind uden at reoler, og om en baldakin bevæger sig, som modellen sagde, den ville. At få det rigtigt er et spørgsmål om et par specificerbare tal.
Direkte svar: en afstivningsstang er kun et spændingselement, så dens kapacitet indstilles af gevindrodssektionen, ikke af stangens diameter. Dens opførsel i den virkelige verden bestemmes af endebeslagene, den tilgængelige spændespænde og korrosionsbeskyttelsen på gevindene. Tre linjer i en specifikation — stressområde, forbrugsgodtgørelse, belægningsklasse — forhindrer de fleste feltfejl.
Under vind eller seismisk påvirkning ønsker en rektangulær bugt at blive et parallelogram. I en X-afstivet bugt forlænges den ene diagonal og bliver slap, mens den anden forkortes og trækkes stramt, hvilket transporterer den laterale forskydning ned til fundamenterne. Stangen modstår aldrig kompression: Vend belastningen og den modsatte stang tager over. Den enkelte adfærd forklarer de fleste af de design- og indkøbsregler, der følger.
En enkelt stang kan ikke afstive et led mod omvendt belastning, fordi den spænder i det øjeblik, kraften vipper. Praktiske løsninger anvender mindst to stænger pr. afstivet bugt, eller en stang plus en kompressionsstiver. Når en tegning viser en enlig diagonal uden en ledsager, er det værd at spørge, hvilken retning designvinden kommer fra.
En stang med fuld gevind er praktisk, men trækspændingsområdet er mindre end det nominelle skaft. Et M16 groft gevind giver ca. 157 mm² mod nominelle 201 mm², cirka 22 procent mindre. På en grad 8,8 bar ved 640 MPa udbytte, sætter det flydebelastningen nær 100 kN og en arbejdsspænding nær 60 kN. Hvis et design kræver 70 kN, er det nødvendigt med en tungere stang eller en højere kvalitet - alene den nominelle diameter fortæller dig ingenting.
Spænder, stiftøjer, kileplader, ankre og spændestykker sidder alle i den samme belastningsvej og er normalt lavet af forskellige materialer, på forskellige fabrikker, til forskellige belægninger. En varmgalvaniseret spændespænde parret med en sort oxidstang garanterer en korrosionscelle ved det første gevind. Matchende finish på tværs af hele samlingen er billigere end at reparere den senere.
Kapacitet
Aflæs spændingsområdet, ikke den nominelle diameter. En reduktion på 20 procent er normalt på en rullet tråd.
Slankhed
Spændingselementer kontrolleres almindeligvis mod en L/r-grænse på ca. 300 for at kontrollere nedbøjning og vibration.
Optagelse
Sigt efter mindst 25 mm brugbar trådvandring i hver ende, ud over den beregnede strækning.
Beskyttelse
Varmgalvanisering efter ISO 1461 leverer typisk 70–85 µm lokalt på stang over 6 mm tyk.
Årsagen til at stangafstivning fortsætter er masse. En 16 mm stang vejer omkring 1,58 kg pr. meter; en 50×50×5 vinkel med sammenlignelig trækkapacitet vejer 3,77 kg pr. meter og er langt sværere at håndtere i højden. Sammenligningen nedenfor sætter mulighederne side om side på de kriterier, der faktisk driver en købsbeslutning.
Hvor en ramme virkelig har brug for kompressionskapacitet - f.eks. en afstivet bugt i en seismisk zone - holder stangafstivning op med at være det rigtige svar uanset omkostningerne. Hvor sagen kun er vind, vinder stangen på håndtering, fragt og størrelsen af forbindelsespladerne.
Designere tjekker sjældent, hvor meget en stang vil strække sig mellem den slappe tilstand og arbejdsspændingen. Det tal styrer, hvor meget justering spændebeslaget skal absorbere, og det er ikke det samme på tværs af diametre. Diagrammet viser den elastiske forlængelse af en 6 m stang trukket til 15 kN, forudsat at E = 205 GPa.
12,5 mm
3,6 mm
16 mm
2,2 mm
20 mm
1,4 mm
24 mm
1,0 mm
Den praktiske læsning er, at en stiv stang med stor diameter giver meget lidt, så en snitlængdefejl oversætter næsten en-til-en til en slap eller overspændt bøjle. En slankere stang er mere tilgivende at installere, men har brug for et bredere optagevindue. Som en tommelfingerregel skal du budgettere spændeskruens vandring som den beregnede strækning plus den tilladte snitlængdetolerance, plus ca. 10 mm restgevind, så afstivningen stadig kan justeres, efter at strukturen har sat sig.
En yderligere konsekvens: stængerne strammes ved rotation, så gevindet skal være rent og smurt, ellers vil friktionen optage det meste af drejningsmomentet, før nogen spænding når stangen. Tørre, galvaniserede gevind har rutinemæssigt brug for 30 til 40 procent mere drejningsmoment for den samme spænding, hvilket er grunden til, at teams på stedet ender med at overspænde og afisolere spændestykket.
Ordremønstre fra en fastgørelsesproducent giver en grov fornemmelse af, hvor disse dele ender. Opdelingen nedenfor afspejler, hvordan tonnage typisk er fordelt på tværs af applikationer; det er et vejledende billede, ikke en markedsundersøgelse.
Eftermonteringsskiven er værd at bemærke. Ældre rammer bliver ofte afstivet efter en ændring af brug, og der er stangen valgt for dens tolerance over for ufuldkommen geometri frem for dens styrke. En stang med 50 mm ekstra optag er ofte mere værdifuld ved en eftermontering end en med en ekstra kapacitet på 10 kN.
Specifikationsprocessen er kort, hvis den udføres i den rigtige rækkefølge. Hvert trin nedenfor lukker en fejltilstand, der gentager sig ofte nok til at være forudsigelig.
Fastgør først lastvejen. Bekræft designspændingen pr. bøjle, om belastningen er reversibel, og hvor mange stænger der deler bugten. En enkelt stang i et vendbart lastrum er en detaljeringsfejl, ikke et indkøbsvalg.
Størrelse på stressområde. Konverter den nødvendige spænding til et spændingsområde og derefter en nominel diameter. Tillad en gevindreduktion på ca. 20 til 25 procent, og kontroller gaffel og stift mod samme tal.
Vælg karakteren mod miljøet. Almindelig kulstofstål dæksler indendørs og tør service. For arbejde med høje temperaturer eller trykgrænser er ASTM A193 B7 kromoly den sædvanlige reference; til lavtemperaturservice giver ASTM A320 L7 slagfastheden. Rustfri 304 eller 316 er forbeholdt ægte aggressive atmosfærer, fordi prisspringet er stejlt.
 ASTM A193 B7 Gevindstænger i legeret stål Højstyrke B7 kromolystænger til forhøjede temperaturer eller trykgrænser, fås i zinkbelagt, sort oxid eller varmgalvaniseret finish. Se produkt →
Bestem trådform og belægning sammen. Valsede tråde er stærkere og billigere at producere end afskårne tråde og er standard for en fuld gevindstang . Varmgalvanisering tilføjer 70 til 85 mikron og forstyrrer den fine gevindpasning, så enten overtrap møtrikkerne eller specificer en belægning, der ikke bygger sig op, såsom zinkflager.
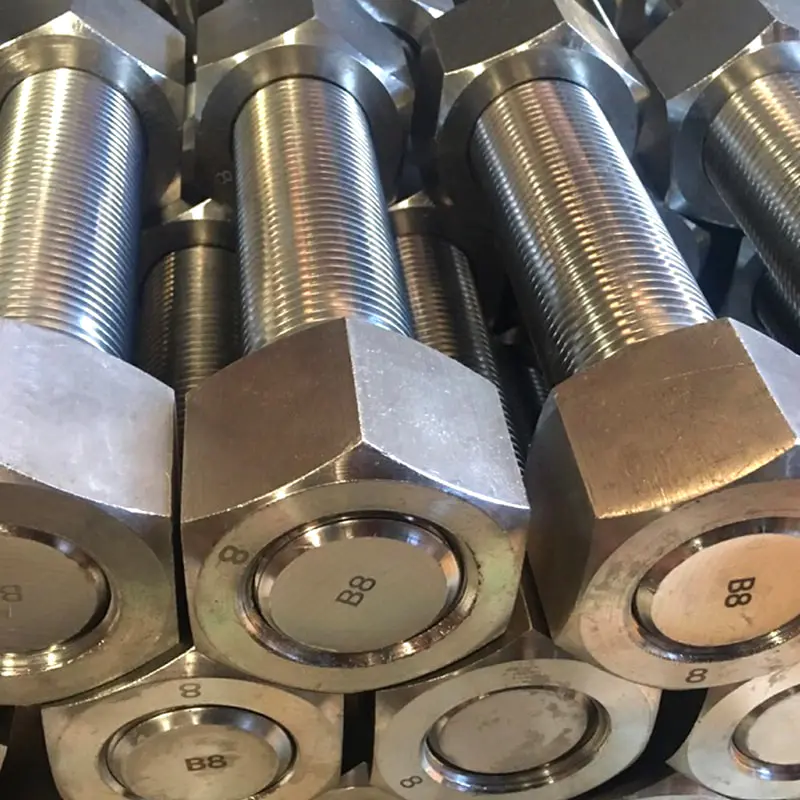 ASTM A320 L7 stang med fuld gevind L7 legeret stål med fuld gevind til offshore service, tilgængelig i HDG, zink eller sort oxid; bekræft den færdige snitlængde og rengør de affasede ender. Se produkt →
Aftal snitlængden og enderne. Angiv den færdige center-til-center-længde med spændeskruen midt i vandring, ikke stanglængden. Affas de afskårne ender, så tråden starter rent, og bekræft, at gaffelkæbebredden passer til tykkelsen af kilen.
Spørg efter papirerne. En trækprøve på den færdige stang, en belægningstykkelsesaflæsning og et EN 10204 3.1-certifikat er de tre dokumenter, der løser de fleste tvister. Hvis længderne ikke er standard, brugerdefineret og OEM/ODM produktion er normalt billigere end at købe stang og bearbejde den på stedet.
Lagerlængder i B7 og L7 legeret stål og i almindeligt kulstofstål 8.8 kvalitet dækker det meste af, hvad en afstivningspakke har brug for; Variablen er normalt skærelængden og overfladefinishen frem for selve materialet.
 Grade 8.8 kulstofstål fuldgevindstang M16×300 almindeligt kulstofstål afstivningsstang i 8.8 kvalitet, med galvaniseret eller sort finish; lagerlængder passer til afstivningspakker, hvor snitlængde og finish varierer. Se produkt →
En afstivningsstang samlet og spændt korrekt på dag ét kan stadig være belastningsfri to år senere. De kontroller, der betyder noget, er enkle og for det meste visuelle.
Intet af dette er eksotisk ingeniørkunst. Afstivningsstangen er et simpelt, effektivt element med kun spænding, og det forbliver pålideligt, når belastningsområdet, optræksmængden og belægningen alle er specificeret eksplicit i stedet for udledt fra et katalogbillede. De fejl, der opstår, spores næsten altid tilbage til, at et af disse tre numre bliver overladt til butiksgulvet.
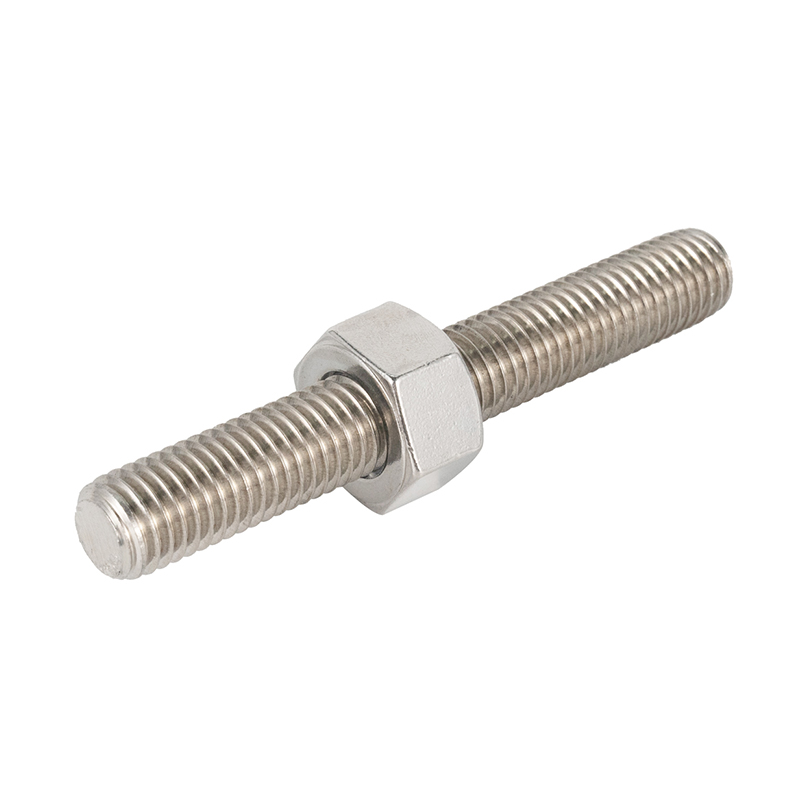 M10×300 Carbon Steel Grade 8.8 Galvaniserede fuldt gevind stænger
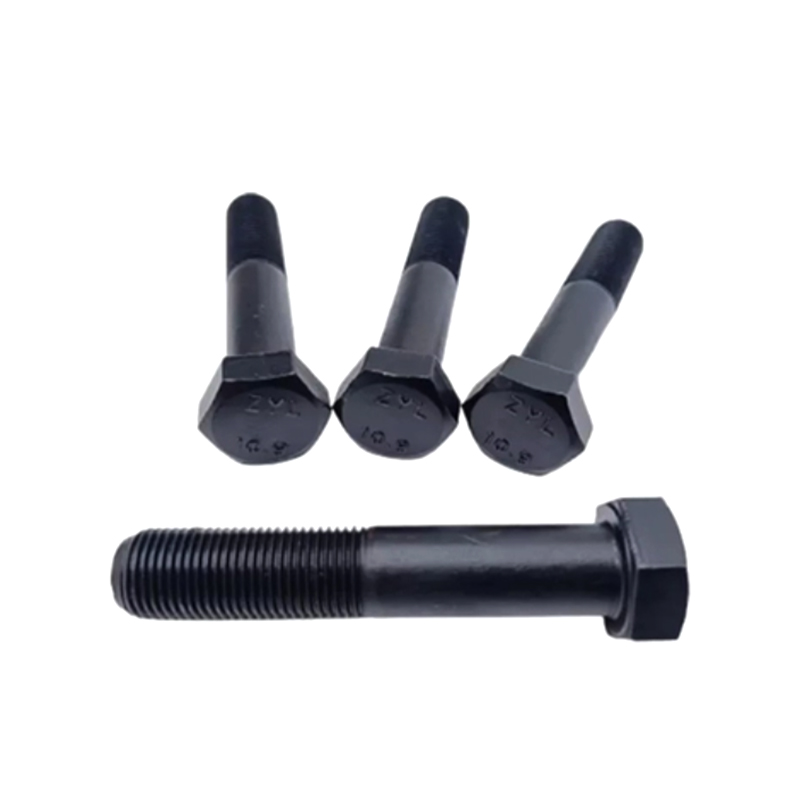 Kvalitet 8,8 M8*100 legeret stål varmgalvaniserede udvendige sekskantbolte
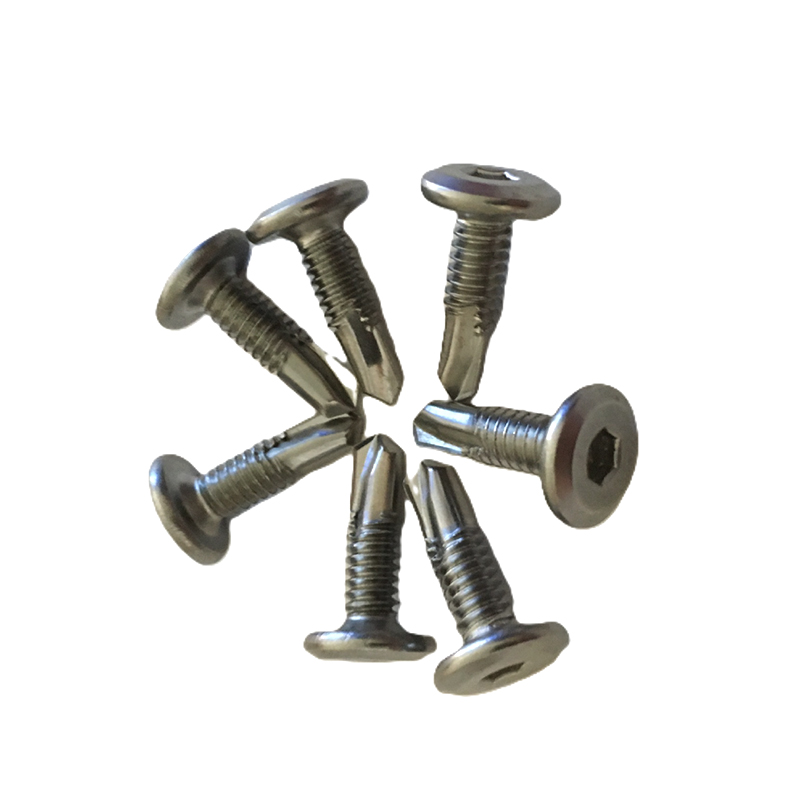 DIN7504M 410 rustfrit stål selvborende haleskruer
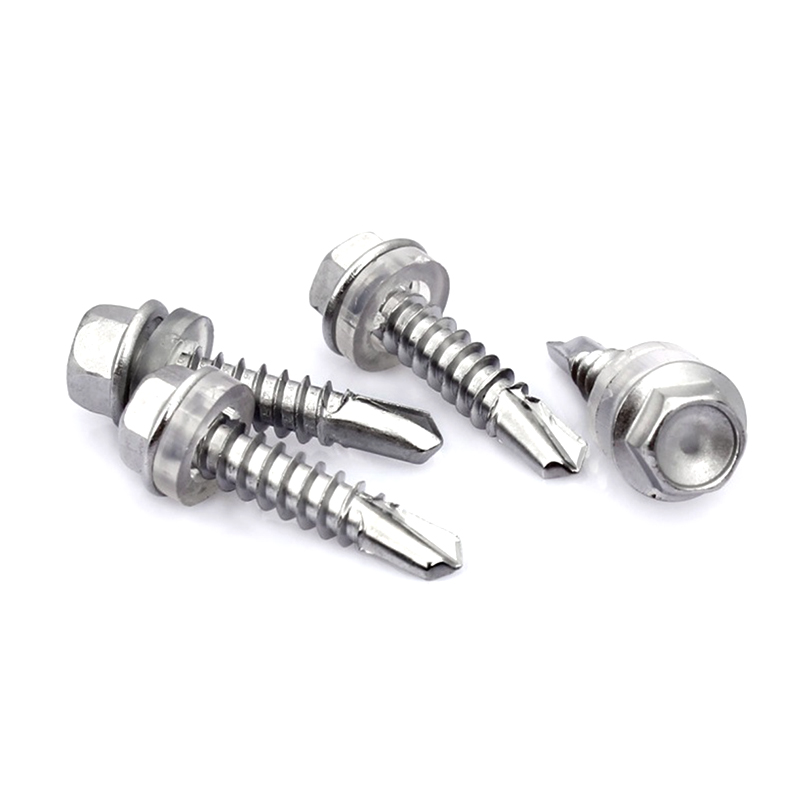 ST2.9*9.5 rustfrit stål sekskantet selvborende skruer
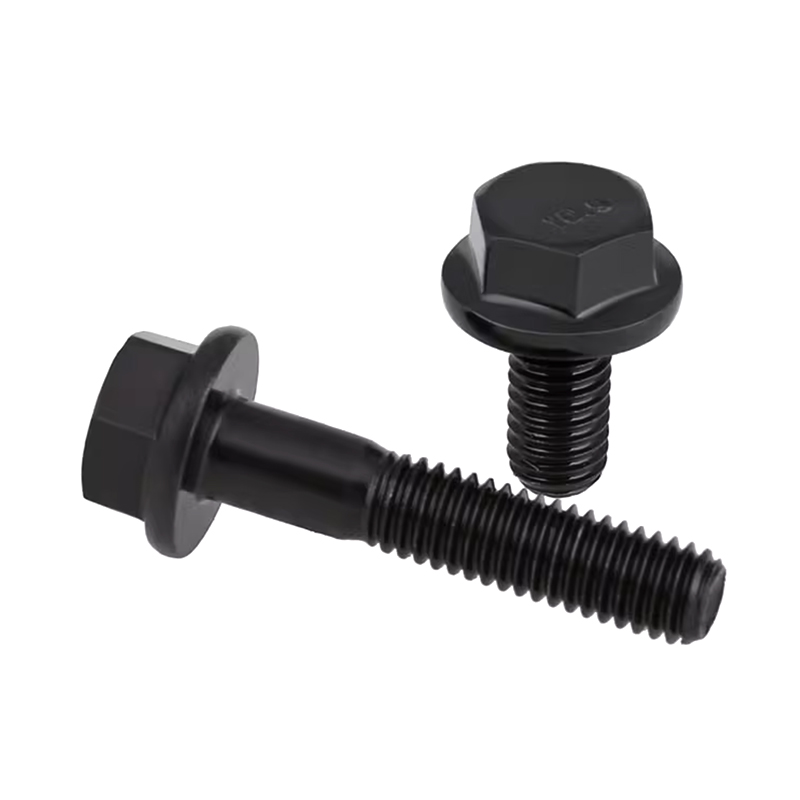 Legeret stål M6*20 galvaniserede sekskantede flangebolte
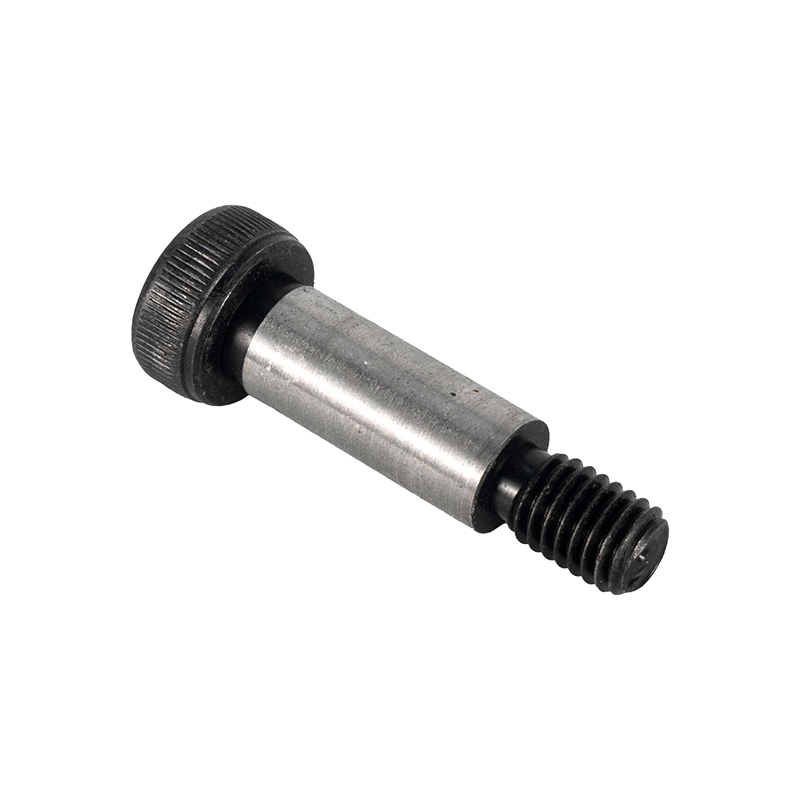 1-8 UNC x 6" Grade 8.8 Precision Phosphate Skulderbolte
 Kontaktoplysninger
 Address